304不锈钢分条料表面质量影响因素与力源产线工艺优化方案
📅 2026-08-31
🔖 力源分条料,力源不锈钢,达信隆主营304不锈钢,达信隆
分条料毛刺超标?先别急着换设备
近期走访佛山本地几家不锈钢加工厂,不少师傅反映:同一卷304原卷,在部分分条线出来的料毛刺偏大、侧弯明显,而换到另一条线却完全正常。问题往往不在材料本身,而在分条工艺的细微差异上。力源分条料之所以在华南市场口碑稳定,核心就在于对这几个隐蔽变量的控制。
影响表面质量的三大隐性因素
分条过程看似简单——圆刀剪切、收卷打包。但实际生产中,刀片侧向间隙、张力梯度设定和刀轴平行度这三项,直接决定了切面光亮带比例和毛刺高度。以304不锈钢为例,厚度2.0mm的料,侧隙若从0.05mm调到0.08mm,毛刺高度可能从0.02mm飙升至0.07mm,后续冲压直接开裂报废。
- 刀片侧隙:过小导致二次剪切,切面发白;过大则撕裂感明显。
- 收卷张力:内紧外松会造成卷取划伤,尤其薄料(0.3-0.5mm)更敏感。
- 刀轴径向跳动:超过0.01mm时,分条宽度公差难以控制在±0.05mm内。
对比:普通产线与力源产线的工艺分水岭
普通分条厂为追求效率,往往一刀切设定参数。而达信隆主营304不锈钢分条加工,在力源产线上推行“分规格参数卡”制度——每换一次材质厚度,必须按卡片重新标定刀隙和张力。比如0.8mm的304BA板,侧隙锁定在0.035mm,张力辊速差控制在0.8%以内,切面光亮带能稳定在85%以上。
实测对比数据:同一批304/2B 1.2mm材料,普通产线分条后毛刺均值0.045mm,而力源不锈钢产线同规格毛刺均值仅0.018mm,且宽度公差波动减少40%。这差距在精密钣金、装饰管行业相当致命。
优化建议:从参数固化到过程监控
对自有分条线的优化,建议分三步走:第一,将刀片研磨周期从“磨到磨损再换”改为“按米数计寿命”(如每10万米强制更换);第二,在收卷前加装在线毛刺检测探头,超差自动报警;第三,建立批次追溯档案,每卷料对应具体操作员和参数记录。
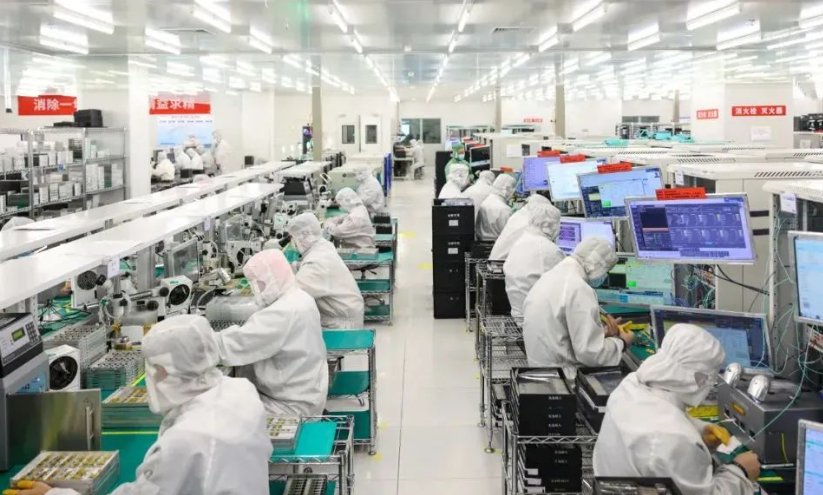
说到底,分条料表面质量不是单点问题,而是系统管理问题。达信隆在力源分条料上积累的工艺数据,已经覆盖了从0.25mm到3.0mm的304全厚度区间,若您的产线遇到难以复现的疑难缺陷,欢迎带着具体样品来我们车间做对比测试——用数据说话,比凭经验猜更可靠。