力源不锈钢304冷轧分条料表面质量控制要点解析
在304冷轧分条料的实际应用中,毛刺高度超标、边浪、表面划伤是下游客户投诉率最高的三大问题。尤其是用于装饰管、水槽、厨具冲压件的分条料,一旦表面出现细微的辊印或压痕,往往直接导致整批次报废。这背后,考验的不仅是分条设备的精度,更是对来料表面状态、刀具选配及张力控制的系统性把控能力。
行业现状:分条环节为何成为表面缺陷的“重灾区”
多数不锈钢加工企业将分条视为“简单裁切”,却忽视了分条过程对板面微观结构的二次损伤。传统纵剪线在高速运转时,圆盘剪侧向间隙若控制不当,会在切口附近产生微裂纹与加工硬化层;而收卷张力波动则容易引发层间摩擦,造成细小的划痕——这些缺陷在开平状态下肉眼难以察觉,待客户深加工抛光后便暴露无遗。正因如此,力源不锈钢在业内率先将“表面质量控制”前移至分条工艺参数管理,而非依赖终检筛选。
达信隆的核心控制手段:从刀具到张力的多维闭环
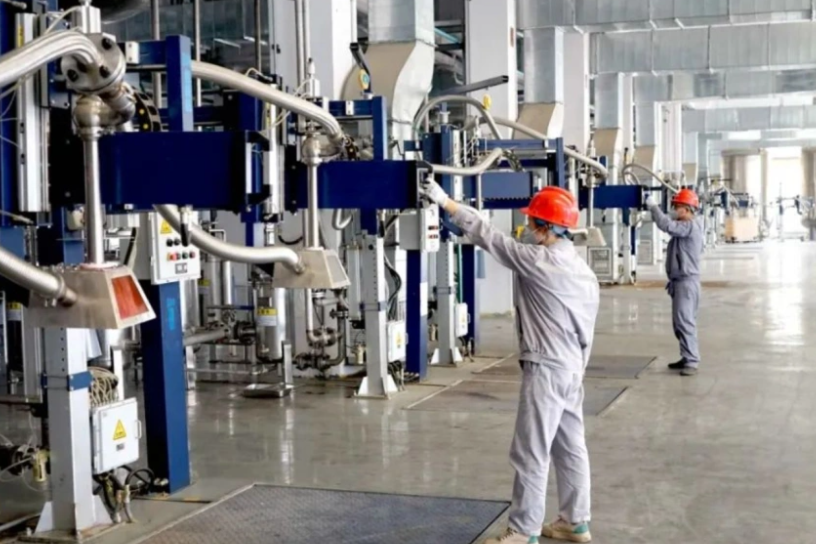
作为佛山本土老牌不锈钢服务商,达信隆主营304不锈钢分条加工已有十余年,其产线关键控制点值得参考:
- 刀具管理:采用进口DC53材质的圆盘剪,每5000米刃磨一次,侧向间隙严格控制在板厚的8%-10%(如1.0mm板取0.08-0.10mm),杜绝撕裂状毛刺。
- 张力梯度:收卷锥度张力从内圈至外圈递减8%-12%,避免内紧外松造成的层间滑移或塌卷。
- 表面清洁:分条入口处配置无纺布擦拭辊+离子风刀,去除来料表面残留的轧制油与粉尘,防止压入性缺陷。
此外,产线配备在线光学检测仪,对≥0.05mm的划痕和≥0.02mm的凹坑实时报警并自动标记。这套系统让力源分条料的出厂不良率长期控制在0.3%以内,远低于行业平均的1.5%。
选型指南:表面要求越苛刻,越要关注“分条毛刺方向”
采购分条料时,不要只盯着材质证书。需向供应商明确三点:毛刺方向是否统一(应朝向卷外)、边部是否有轻微塌边(宽度公差内允许≤0.03mm)、以及收卷张力是否适配后续整卷上机。对于要求严格镜面抛光的制品,建议选用力源不锈钢的精密分条服务,其可提供边部倒角处理(R0.1-R0.2mm),有效避免边缘应力集中导致的冲压开裂。
需要提醒的是,304冷轧料的表面状态(2B、BA、No.4)直接影响分条参数。达信隆主营304不锈钢的2B料分条时,线速度通常控制在80-100m/min,而BA料因表面粗糙度更低(Ra≤0.1μm),需降至60m/min以下并加大刀具冷却润滑流量,防止高温粘刀产生亮线缺陷。
应用前景:精密分条正在打开高端制造的门缝
随着新能源电池壳、精密电子屏蔽罩、医用器械导管对不锈钢窄带(宽度10-200mm)的需求激增,分条料不再只是“切窄”,而是成为决定终端良率的关键工序。掌握表面质量控制技术的企业,将在这轮供应链升级中掌握更多议价权。对于正在寻找稳定供应商的制造商而言,考察一家加工厂的水平,不妨先拉一卷它最近出厂的力源分条料,在强光下倾斜45°观察——那些看不见的细节,往往就是利润与损耗的分界线。