力源不锈钢304分条料加工精度与公差控制标准解析
分条精度,从来不是“切得直”这么简单
在压延、制管或冲压行业摸爬滚打过的老师傅都清楚,力源不锈钢分条料的“镰刀弯”和“毛刺高度”一旦失控,后道模具寿命直接腰斩。佛山达信隆不锈钢有限公司在加工304材质时,始终把宽度公差锁定在±0.05mm以内——这并非设备极限,而是我们综合了材料回弹特性与张力波动后设定的工业级安全阈值。
公差控制的底层逻辑:张力与刀具的“博弈”
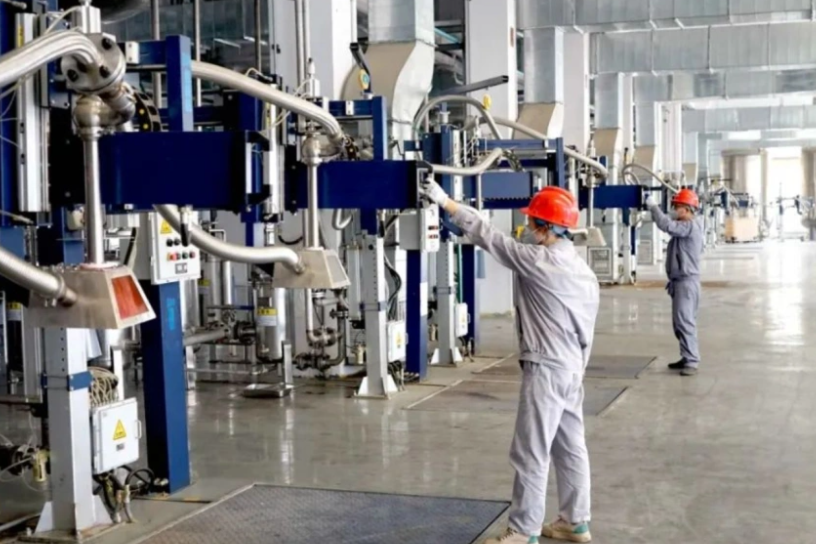
分条过程看似是圆刀剪切,实则是一场动态平衡。纵剪线上,材料经过开卷、送料、剪切、收卷四个阶段,每一处张力波动都会在带钢边缘留下“呼吸痕迹”。达信隆主营304不锈钢分条加工时,操作员会依据板厚调整上下刀间隙:1.0mm以下薄料,间隙控制在板厚的8%~10%;而3.0mm以上的厚板,则需放宽至12%~15%,否则断面光亮带比例会从85%骤降至60%以下。
实操中更易被忽略的是刀轴径向跳动。我们要求刀具组装后跳动值<0.01mm,并采用液压锁紧替代普通螺母——这能让每卷料在200米长度内的宽度极差控制在0.03mm内。若换用劣质刀具,同样的304卷板,分条后侧弯可能达到每米2.5mm,直接导致后续制管焊缝错边报废。
- 毛刺高度:常规控制在≤0.03mm(客户冲压件要求≤0.02mm时,需二次修边)
- 塌边量:针对2B表面,每边小于0.02mm,避免压延工序产生橘皮纹
- 边部直线度:任意5米长度内,波浪度不超过0.8mm
一组实测对比:数据比经验更可信
我们曾对比过两组同批次304/2B 1.5×1240mm母材的分条结果。A组采用标准工艺(刀隙0.12mm,张力18kN),B组将张力降至12kN并微调刀具重叠量。最终A组产品在客户高速冲压中,每万件废品率仅为3件;而B组因边部微小翘曲,废品率攀升至17件。力源分条料的稳定性,就体现在这些毫厘之间的取舍上。
当然,达信隆作为华南地区专注304材质的加工服务商,我们深知分条只是起点。若您后续涉及深拉伸或折弯工艺,建议在订单备注中注明“需预留加工硬化余量”,我们会在分条时主动降低剪切速度(从常规80m/min降至55m/min),以减少边部加工硬化层深度。这组参数,是服务过数百家五金件厂后沉淀出来的经验值。
分条料的精度控制,本质上是对材料性格的尊重与对设备极限的敬畏。若您在精密分条或材质选型上有疑问,欢迎直接与我们的技术员沟通——毕竟,写在纸上的标准,永远比不上一卷料切开后的真实反馈来得直接。