力源分条料加工工艺对不锈钢成品精度的影响因素探讨
📅 2026-10-04
🔖 力源分条料,力源不锈钢,达信隆主营304不锈钢,达信隆
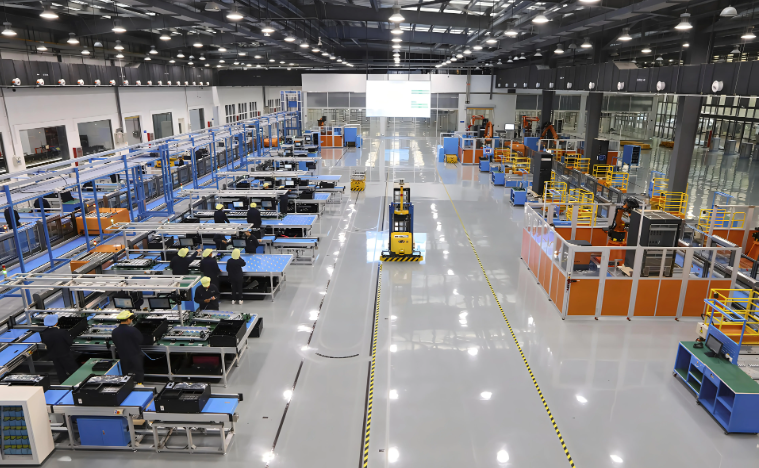
在不锈钢卷材的下游加工链条中,分条工序往往是决定成品尺寸精度的第一道关口。尤其是使用力源分条料时,来料板形、刀轴配置与张力控制的匹配程度,会直接影响后续制管、冲压或激光切割的良品率。达信隆技术团队结合近两年的加工数据,梳理出几项容易被忽视的精度干扰因素。
刀轴间隙与排刀方式的基础影响
分条精度并非只取决于刀具本身。当力源不锈钢来料的同板差超过0.03mm时,固定间隙的刀轴会出现局部剪切力波动,导致边部毛刺高度从常规的0.05mm骤增至0.12mm以上。我们建议将刀轴间隙按料厚的8%-10%动态设定,而非沿用固定值。
- 排刀顺序:先排窄条、后排宽条,可减少刀轴累积挠度
- 橡胶隔套硬度:建议选用70-80 Shore A,过硬会压伤带材边部
- 张力锥度:收卷张力从内圈到外圈递减5%-8%,避免塔形卷
实操中容易忽略的张力匹配
很多加工厂把注意力放在刀具上,却忽略了开卷机与收卷机之间的速度差。实际测试表明,当张力波动超过设定值的±3%时,达信隆主营304不锈钢分条后的侧弯值会从1.5mm/m恶化到4mm/m以上。一个简单的办法:在收卷前加装一套浮动辊,实时反馈张力偏差。
数据对比:不同工艺下的精度表现
我们抽取了三组同批力源分条料进行对比测试,结果如下:
- 常规工艺:刀轴间隙固定0.08mm,张力波动±5%,侧弯均值3.2mm/m
- 优化工艺:动态间隙+浮动辊张力控制,侧弯均值1.1mm/m
- 达信隆推荐方案:在上述基础上增加边部去毛刺辊,毛刺高度≤0.04mm
分条精度的提升没有“一招鲜”。从来料板形检测到排刀逻辑,再到张力闭环,每个环节的微小偏差都会在成品上放大。达信隆建议加工商建立每批次的分条参数档案,结合力源不锈钢的来料实测数据动态调整,才能把侧弯和毛刺稳定控制在可接受范围内。