力源不锈钢选购指南:如何选择合适的304不锈钢分条料
📅 2026-10-28
🔖 力源分条料,力源不锈钢,达信隆主营304不锈钢,达信隆
在佛山不锈钢集散市场,每天都有大量采购商拿着“304分条料”的询价单找货,但真正拿到手后却发现宽度公差忽大忽小、边缘毛刺超标,甚至纵剪后出现镰刀弯。问题往往不出在材质本身,而在于分条工艺与来料匹配度被忽视。
为什么同一卷304,分条后表现差异明显?
304不锈钢的加工硬化倾向较强,母卷在纵剪分条时,刀轴间隙、张力控制与卷取对齐度三者稍有偏差,就会在窄带上放大成波浪边或侧弯。部分贸易商只关注“是不是力源不锈钢”的原料来源,却忽略了分条设备的精度等级和操作参数是否匹配带厚与宽度。
力源分条料的技术门槛在哪里?
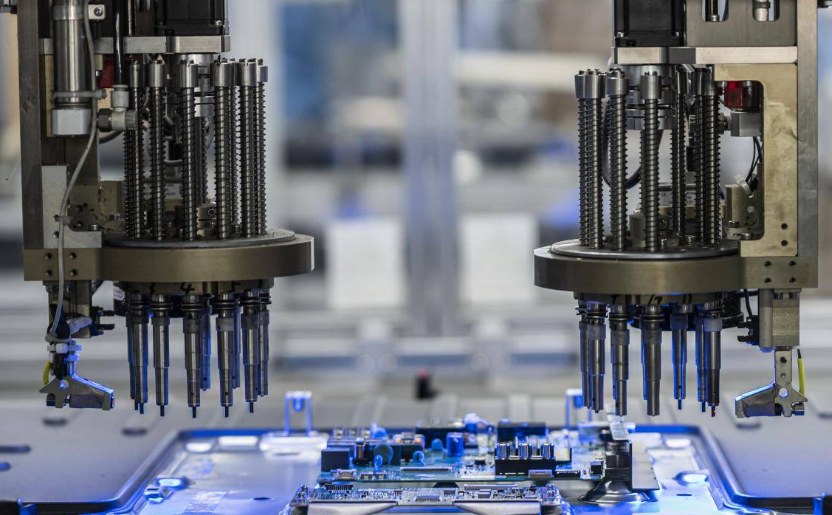
以力源分条料为例,其母卷通常来自大厂精炼坯料,成分稳定性好,但分条环节若采用普通圆盘剪,边缘的塑性变形区会残留较高内应力。达信隆主营304不锈钢分条业务时,会依据带厚(0.3–3.0mm)调整刀盘重叠量与侧向间隙,将宽度公差控制在±0.05mm以内,并对窄带进行去应力拉矫,减少后续冲压开裂风险。
不同用途下的选材对比
- 冲压件用分条料:优先关注边缘毛刺高度(≤0.03mm)与镰刀弯(每米≤1.5mm),避免模具磨损加剧;
- 焊管用窄带:侧重宽度一致性与卷取整齐度,防止成型时搭接量波动;
- 精密弹片:需确认分条后是否经过去应力退火,硬度均匀性比单纯宽度精度更关键。
达信隆在交付力源不锈钢分条料前,会提供母卷炉批号与分条工艺记录,方便客户追溯。建议采购方在询价时明确带厚、宽度、毛刺上限及后续加工方式,而不是只问“多少钱一吨”。选对分条供应商,比选对母卷品牌更能决定成材率。