力源不锈钢分条料在304冷轧加工中的尺寸精度控制要点
在304冷轧加工产线上,分条料的尺寸精度往往决定了后续冲压、折弯乃至成品组装的最终良率。我们常遇到客户反馈:明明材质报告没问题,批量生产时却出现边部毛刺超标或宽度波动,根源多半出在分条环节的精度失控上。
行业现状:宽度公差为何频频“失守”
多数压延厂对分条料的认知还停留在“能切就行”,实际生产中,纵剪机的刀片间隙、侧向压紧力、甚至收卷张力波动,都会让宽度公差从标称的±0.05mm漂移到±0.15mm以上。更隐蔽的是镰刀弯——整卷料在退火后内应力释放,若分条时未做预矫直,下游开平后板面就会出现不可逆的“月牙形”翘曲。达信隆主营304不锈钢分条加工多年,深知这类问题绝非单靠换一台新设备就能根治。
核心控制逻辑:从“静态对刀”转向“动态闭环”
真正的尺寸精度控制,必须覆盖三个维度:刀轴径向跳动(≤0.01mm)、刀片侧隙(按料厚的8%~12%动态调整)、以及张力梯度的分段设定。以我们常用的力源不锈钢分条线为例,其圆盘剪的液压锁紧系统能有效抑制高速运转时的微量振动,配合在线激光测宽仪(精度±0.003mm),可将304冷轧2.0mm以下薄料的宽度波动压缩在±0.04mm内。但请注意,设备只是基础,更关键的是操作员是否理解不同硬度状态下(如DL、DDQ材)的刀隙补偿差异。
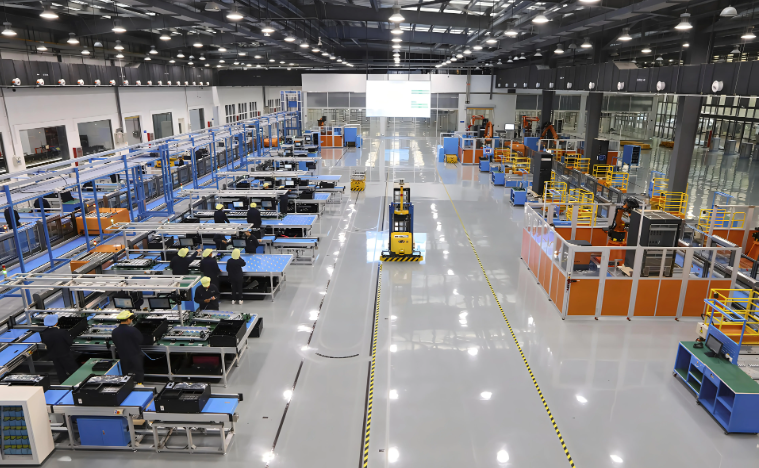
对采购方来说,判断一家供应商是否专业,别只看报价单。建议要求对方提供“同卷头尾宽度实测记录”,而非仅提供理论公差表。力源分条料之所以在珠三角家电、五金件行业口碑稳定,正是因为其每批次都附带纵剪过程曲线图,这种可视化数据远比一纸材质书更有说服力。
选型指南:按终端用途倒推精度需求
- 精密电子配件(厚度≤0.5mm): 必须指定±0.03mm以内公差,且要求边部去毛刺(R≤0.01mm);
- 深冲拉伸件(如厨卫水槽): 重点关注镰刀弯≤1mm/2m,而非过度苛求宽度公差;
- 建筑装饰板(厚度≥1.5mm): 优先保证板面平整度,分条后可加一道轻矫平工序。
不少客户误以为“分条精度越高越好”,实则不然。当304冷轧料需要后续焊接时,过严的毛刺标准反而会降低焊缝熔透率。所以,和达信隆技术团队沟通时,请务必说明最终成型工艺——我们见过太多因选错精度等级而徒增成本的案例。
应用前景:精度数据驱动的柔性排产
随着新能源电池壳、氢燃料电池双极板等新兴领域对极薄(0.1~0.3mm)高精度分条料需求激增,传统“一刀切”式加工已走到尽头。力源不锈钢正尝试将分条机的实时测宽数据回传至MES系统,通过SPC(统计过程控制)预警刀具磨损周期。可以预见,未来三年内,能提供“每米宽度波动曲线”的供应商,将优先获得高端制造业的长期订单。达信隆对此持乐观态度,并已在部分产线试点该模式,毕竟304冷轧加工的下半场,拼的不是吨位,而是对微米级差异的掌控力。