达信隆主营304不锈钢:力源不锈钢分条工艺的技术升级方向
📅 2026-10-08
🔖 力源分条料,力源不锈钢,达信隆主营304不锈钢,达信隆
近两年,珠三角不锈钢加工圈里有个现象越来越明显:同样标注304的力源分条料,在冲压成型环节的合格率能差出8到12个百分点。问题往往不出在原料本身,而是分条工序的工艺控制没跟上下游对精度和一致性的要求。
分条质量差异的根源在哪
力源不锈钢作为华南地区主流热轧/冷轧原料来源,其批次间的力学性能波动其实控制得不错。真正的变量在分条环节——刀轴刚性、张力闭环响应速度、边部去毛刺方式,这三个因素叠加后,会让同批材料在后续加工中表现迥异。
技术升级的三个实操方向
达信隆主营304不锈钢,在分条工艺上做了几项针对性调整:
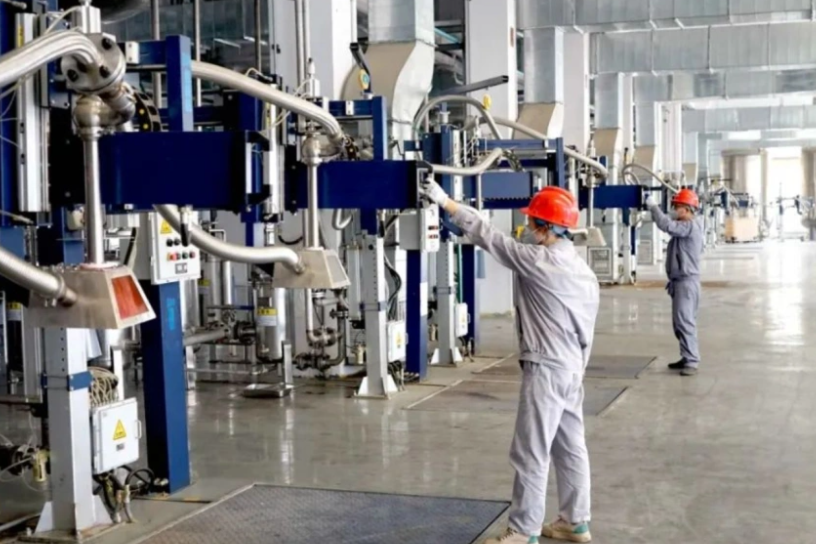
- 刀轴间隙动态补偿:将传统固定间隙改为伺服实时调节,针对0.8-2.0mm厚度区间,把毛刺高度控制在0.03mm以内
- 张力分段控制:收卷端采用递减张力曲线,避免内圈压痕,外圈松卷
- 在线边部检测:加装CCD视觉模块,每200米抽检一次边裂和镰刀弯
对比未升级产线,力源分条料的镰刀弯从每米1.2mm降到0.4mm以下。这个数据对后续激光切割或冲压的定位精度影响很直接。
给下游用户的选材建议
采购力源不锈钢分条料时,别只看材质证明书上的化学成分。建议要求供应商提供分条工艺参数表,重点关注刀轴间隙值和张力设定范围。达信隆目前对每卷出厂料都附带这两个数据,方便客户反向匹配自己的模具间隙。
如果后续要做深冲或高精度折弯,优先选边部经过圆角处理的分条料,虽然每吨成本高80到120元,但模具磨损能降低约三成。这笔账,批量生产时算得回来。